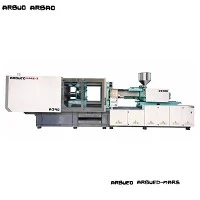
Vysoko{0}}rýchlostný vstrekovací stroj na presné tvarovanie
Vysoko{0}}rýchlosť vstrekovacích lisov skonštruovaných pre veľkoobjemovú, tenkostennú-výrobu a výrobu s tesnou- toleranciou si vyžaduje rýchle časy suchého cyklu, vysoké rýchlosti vstrekovania a pevné rámové konštrukcie. Tieto jednotky pracujú v rámci zvieracích síl od 100 do 1 000 metrických ton a dosahujú rýchlosti vstrekovania v rozsahu od 300 mm/s do viac ako 800 mm/s prostredníctvom akumulátorovej{10}}konfigurácie s hydraulickým alebo plne elektrickým pohonom.
Primary engineering priorities focus on minimizing melt residence time, maintaining mold parallelism under dynamic peak load, and achieving shot-to-shot weight consistency within ±0.1% variances. These machines integrate high-response servo-valves (frequency response >100 Hz), lineárne vodiace lišty na upínacej doske a špecializované multi-riadiace systémy CPU na zvládanie nepretržitého vysokofrekvenčného{2}}cyklovania v 24/7 produkčnom prostredí.
Kľúčové špecifikácie
|
Parameter |
Rozsah špecifikácií |
Test/Štandardný základ |
|
Upínacia sila |
1 000 kN - 1 0000 kN (100 T - 1 000 T) |
ISO 20457 |
|
Vzdialenost-priečky (V x V) |
360 x 360 mm až 1 180 x 1 180 mm |
EUROMAP 2 |
|
Rýchlosť vstrekovania |
300 mm/s - 800+ mm/s |
Akumulátorový-pohon / servo-elektrické |
|
Vstrekovací tlak |
1 800 bar - 2 500 bar |
Maximálny hydraulický špičkový tlak |
|
Pomer L/D skrutiek |
20:1 až 24:1 |
Univerzálny / profil bariérovej skrutky |
|
Doba cyklu sušenia (EUROMAP 6) |
1.2 s - 2.8 s |
EUROMAP 6 štandardný zdvih dosky |
|
Sila vyhadzovača / zdvih |
35 kN - 220 kN / 100 mm - 300 mm |
Hydraulický / elektrický servopohon |
|
Doskový paralelizmus |
<= 0.05 mm at full clamping force |
Kalibrácia meradla ISO 20457 |
|
Presnosť ovládania teploty |
+-1.0 stupňov na zónu |
PID uzavretá-slučka (4-8 zón) |
Kľúčové vlastnosti
Hydraulický akumulátorový pohon s uzavretým{0}cyklom:Dusík{0}}nabité akumulátory poskytujú okamžitý prietok až 1 000 l/min., čo umožňuje rýchle plnenie požadované pre hrúbky steny pod 0,4 mm bez tepelnej degradácie.
Dizajn dosky s vysokou-pevnosťou-:Optimalizované liate platne pomocou analýzy konečných prvkov (FEA)- minimalizujú deformácie pri plnej tonáži, zachovávajú kontakt s povrchom formy a zabraňujú vzniku blesku na nástrojoch s vysokou-kavitáciou.
Dvojvalcový/dvojvalcový/dvojitý{1}}ťahový vstrekovacia jednotka:Vyrovnáva axiálne zaťaženie pri vysokotlakovom vstrekovaní-, zachováva presné zarovnanie trysky a znižuje mechanické namáhanie upevnenia hlavne.
Lineárne vodiace lišty pre pohyblivú dosku:Nahrádza tradičné puzdrá spojovacej tyče-za ťažké{1}}lineárne vedenia, čím sa eliminuje kontaminácia mazivom v oblasti formy a znižuje sa koeficient trenia na menej ako 0,003.
Synchronizovaný viac{0}}osový pohyb:Integrovaný ovládač umožňuje prekrývajúci sa pohyb otvárania svorky, plastifikácie a vyhadzovania, čím sa skracuje celkový čas lisovacieho cyklu o 15 % až 25 %.
Pracovný princíp a konfigurácia stroja
Vysoko{0}}rýchlostné presné vstrekovanie sa spolieha na presné ukladanie energie a rýchle uvoľnenie. Hydraulický olej sa počas chladiacej fázy natlakuje do akumulátorov naplnených dusíkom-. Po spustení vstrekovania sa proporcionálne servoventily s vysokou odozvou otvoria za menej ako 10 milisekúnd a smerujú nahromadený objem priamo do vstrekovacieho valca.
Architektúra strojov a hlavné zostavy
Upínacia jednotka
Koník: Pevné puzdro z liatej konštrukčnej ocele priviazané priamo k rámu.
Pohyblivá doska (vodená-lineárnou koľajnicou): Podporovaná-výkonnými blokmi lineárneho pohybu, ktoré zabraňujú prehýbaniu pod ťažkými váhami foriem.
Stacionárna doska: Štandardizované vzory skrutiek na upínanie formy.
Spojovacie-tyče: Presná-brúsená, tvrdo-chrómovaná konštrukčná oceľ.
Vstrekovacia jednotka
Zásobník a hrdlo podávača: Kontrolovaná vodou-zóna podávania.
Bimetalová hlavňová a bariérová skrutka: Navrhnutá pre odolnosť proti opotrebovaniu voči abrazívnym živiciam.
Dvojité{0}}ťahové vstrekovacie valce: Vyvážená symetrická konfigurácia pohonu.
Podsystém napájania a riadenia
Hydraulické akumulátory: Vysokotlakové -zásobníky dusíka na zvýšenie-vysokého prietoku vstrekovania.
Riadenie ventilov-servo-v reálnom čase: Vysoko-frekvenčná slučka odozvy na mikrosekundové vykonávanie.
Podrobné špecifikácie subsystému
Zostava skrutky a hlavne: Nitridovaná alebo bimetalová konštrukcia (poťah zliatiny na báze Fe-alebo Ni{1}}, ktorý odoláva abrazívnym plnivám (až 40 % sklenených vlákien) a korozívnym živiciam (prísady FR).
Upínací mechanizmus: Vysokorýchlostný-5{2}}bodový dvojitý kolíkový alebo hydraulický piestový systém s tvrdenými čapmi a samomazacími puzdrami.
Hydraulický subsystém: Variabilné -objemové servočerpadlá kombinované s vysoko-proporcionálnymi ventilmi s frekvenčnou odozvou umiestnenými priamo vedľa vstrekovacieho potrubia.
Riadiaci systém: Systém zbernice Ethernet v reálnom{0}}čase (ako napríklad EtherCAT) s dobou skenovania cyklu pod 1 ms pre presné riadenie prepínania V/P (rýchlosť-na-tlak).
Technické výhody
Presné prepínanie vstrekovania
Algoritmy riadenia tlaku nepretržite monitorujú tlak v dutine a hydraulickom okruhu. Ovládač vykoná prepnutie rýchlosti-na{2}}tlak v rámci okna 0,5 ms, pričom v priebehu po sebe idúcich záberov podrží zmenu vankúša v rozmedzí +-0.2 mm. Zabráni sa tým potopeniu a záblesku na presných komponentoch s viacerými dutinami.
Znížená spotreba energie
Platformy servo-hydraulického pohonu využívajú uzavreté-systémy čerpadiel, ktoré počas fázy zotrvania a chladenia spotrebujú nulovú energiu. V porovnaní so systémami čerpadiel s pevným{3}}objemom spotreba energie klesá o 30 % až 55 % v závislosti od konfigurácie cyklu.
Predĺžená životnosť nástroja formy
Integrovaná nízkotlaková-ochrana formy funguje počas celého zdvihu valca. Ak sa pred úplným zablokovaním svorky zistí odpor presahujúci 50 N, upínací zdvih sa okamžite zastaví a do 15 milisekúnd sa obráti, čím sa ochránia jemné kolíky jadra a sklíčka.
Typické aplikácie
Lekársky a laboratórny jednorazový spotrebný materiál
Produkty: Mikro-centrifugačné skúmavky, pipetové špičky, konektory Luer{1}}, valce striekačiek, viac-jamkové platne.
Technická náročnosť: viac{0}}dutinové nástroje (až 128 dutín), blesková-výroba, kompatibilita s triedou ISO 7/8 pre čisté priestory, nulové mazanie olejom na spojovacích tyčiach.
Kľúčové parametre medicínskeho produktu
|
Typ produktu |
Typická hrúbka steny |
Cieľový čas cyklu |
Stupeň materiálu |
|
Pipetová špička (1-200 ul) |
0,35 mm |
4,2 sekundy |
Lekársky-polypropylén (PP) |
|
Barel injekčnej striekačky (5 ml) |
0,60 mm |
6,8 sekundy |
Lekársky-polypropylén (PP) |
Packaging & Fast{0}}Moving Consumer Goods (FMCG)
Produkty: Tenkostenné-nádoby na potraviny, viečka{1}}zjavné proti manipulácii, uzávery, príbory, obaly IML (In-Mold Labeling).
Technická požiadavka: Rýchlosť vstrekovania nad 600 mm/s, suché cykly pod 1,8 sekundy, nepretržitá nepretržitá prevádzka.
Presná elektronika a konektory
Produkty: Jemné{0}}konektory{1}}do{2}}dosky, priehradky na karty SIM, kryty mikro-prepínačov, rámy modulov kamier.
Technická požiadavka: Extrémna rozmerová stabilita, spracovanie vysokoteplotných{0}}technických plastov (LCP, PEEK), tolerancie koplanarity pod 0,03 mm.
Materiálová kompatibilita
|
Živice / Polyméry |
Požiadavky na spracovanie |
Odporúčaný skrutkový profil |
Konfigurácia stroja |
|
PP / PE |
Vysoký index toku taveniny (MFI 30-100), rýchla rýchlosť chladenia |
Miešacia skrutka s vysokou-homogenitou |
Vysokorýchlostný{0}akumulátorový disk |
|
PS / ABS / SAN |
Prísna tepelná kontrola, nízka citlivosť na strih |
Štandardná dávkovacia skrutka |
Hydraulické ovládanie s uzavretým{0}cyklom |
|
PC / PMMA |
Vysoká viskozita taveniny, citlivosť na poškriabanie |
Bimetalové puzdro-odolné voči opotrebovaniu |
Presné servo-elektrické vstrekovanie |
|
LCP/PA66+GF/PBT |
Teplota hlavne do 400 stupňov, vysoko abrazívne |
Kalená bimetalová zliatina, malý pomer L/D |
Vysoký tlak, rýchla rýchlosť vstrekovania |
Možnosti konfigurácie
Štandardná platforma základného stroja
Základný modul: Pevný rám, jadro hydrauliky a štandardná ovládacia konzola.
Kategória možnosti 1: Možnosti vstrekovacej jednotky
Zostava vysokotlakového{0}}malého{1}}strelu
Veľkoobjemová plastifikačná skrutka (bariérové/miešacie profily)
Kategória možností 2: Možnosti upínania a dosky
Vzory montážnych skrutiek SPI/EUROMAP
Predĺžené denné svetlo / Zvýšený zdvih ejektora
Chrómované-dosky / kryty čistých priestorov
Kategória možností 3: Možnosti pohonu a ovládania
Modul zosilnenia akumulátora (pre rýchlosti vstrekovania do 800+ mm/s)
Rozhranie snímača tlaku v dutine (kompatibilné s Kistler / Priamus)
Integrovaný ovládač horúceho vtoku (8 až 64 zón)
Výrobný proces a kontrola kvality
Každý stroj prechádza pred odoslaním štandardizovanými výrobnými protokolmi a overovacími protokolmi kvality, aby sa zabezpečil opakovateľný výkon v nepretržitom priemyselnom prostredí.
Tok výrobného procesu
Kontrola surovín a odliatkov: Ultrazvuková detekcia chýb a tepelné žíhanie-odstránenie napätia.
CNC obrábanie: Presné vyvrtávanie, frézovanie a plošné brúsenie dosiek a rámov strojov.
Kontrola kvality komponentov: validácia rozmerov CMM (Coordinate Measuring Machine) a kontrola hrúbky tvrdého-chrómovania.
Montáž a potrubie: Inštalovanie pevného-potrubia a elektrické vedenie v súlade s normami CE.
Továrenské akceptačné testovanie (FAT): 72-hodinový nepretržitý suchý-beh a testovanie výkonu vstrekovania pri plnom zaťažení.
Normy kontroly kvality
Overenie zarovnania dosky: Laserové interferometre testujú naklonenie a rovnobežnosť pohybu dosky po celej dĺžke zdvihu.
Hydraulické testovanie integrity: Tlakové potrubia sa podrobujú testovaniu statického tlaku pri 1,5-násobku maximálneho menovitého prevádzkového tlaku počas 24 hodín.
Tepelná validácia: Infračervená termografia kontroluje všetky elektrické skrine a motorové pohony pri nepretržitej záťaži, aby sa overil výkon rozptylu tepla.
Prispôsobenie a možnosti OEM
Špeciálne geometrie skrutiek a hlavne:Prispôsobená hĺbka letu, bariérové zóny a miešacie hlavy navrhnuté pre špecifické pomery plnív (sklenené vlákno, minerálny prášok, uhlíkové vlákno).
Integrácia automatizácie:Štandardizované rozhrania Euromap 67 / Euromap 73 pre robotické ramená s bočným-vstupom a horným{3}}vstupom, systémy IML a stanice automatizovanej kontroly zraku.
Špecializované možnosti farieb a značiek:Kryty stroja, bezpečnostné kryty a vizuálne rozloženie rozhrania prispôsobené tak, aby zodpovedali štandardom vybavenia spoločnosti klienta.
Technické informácie potrebné na cenovú ponuku
Ak chcete poskytnúť presný technický návrh a obchodnú cenovú ponuku, odošlite nasledujúce technické parametre:
Podrobnosti o časti:2D technické výkresy (PDF) alebo 3D CAD súbory (STEP/IGS) s uvedením rozmerov, rozloženia hrúbky steny a projektovanej plochy.
Špecifikácie živice:Presná značka materiálu, akosť, obsah plniva (ako PA66 + 30 % GF) a hodnota MFI.
Výrobné požiadavky:Cieľový čas cyklu, požadovaný hodinový výkon, usporiadanie dutín formy (napríklad 8, 16 alebo 32 dutín) a konfigurácia horúceho/studeného kanála.
Špecifikácie formy:Celkové rozmery formy (D x Š x V), celková hmotnosť formy, požiadavky na minimálnu/maximálnu výšku formy a vzor vyhadzovača.
Vybavenie továrne:Prevádzkové napätie/frekvencia zariadenia (napríklad 480 V/60 Hz alebo 400 V/50 Hz), dostupná kapacita chladiacej vody a rozsah prevádzkovej teploty okolia.
FAQ
Otázka: Čo odlišuje-vysokorýchlostný vstrekovací stroj od štandardného stroja?
Odpoveď: Vysokorýchlostné stroje využívajú hydraulické akumulátory alebo hybridné servo{1}}elektrické pohony na dosiahnutie rýchlosti vstrekovania medzi 300 mm/s až 800+ mm/s v porovnaní so 100 – 150 mm/s na štandardných jednotkách. Časy suchých cyklov sú skrátené na menej ako 2,0 sekundy vďaka zosilnenej konštrukcii valca, vyššej kapacite čerpadiel a synchronizovaným pohybom stroja.
Otázka: Ako sa udržiava konzistencia záberu-k{1}}pri vysokých rýchlostiach?
Odpoveď: Konzistencia sa udržiava pomocou vysoko{0}}frekvenčných uzavretých{1}}servoventilov{2}} (doba odozvy pod 10 ms) v spojení s 1 ms cyklom ovládača. Toto nastavenie zaisťuje presné monitorovanie a vykonávanie bodu prepínania rýchlosti-na{7}}tlak (V/P) na základe polohy skrutky alebo spätnej väzby tlaku v dutine.
Otázka: Dokážu tieto stroje spracovať sklo-plnené alebo abrazívne materiály?
A: Áno. Pre brúsne živice (ako je PA66 s 30-50 % sklenených vlákien) sú stroje konfigurované s bimetalickými valcami vyloženými zliatinami karbidu volfrámu a skrutkami potiahnutými tvrdým povrchom HVOF (High{4}}Velocity Oxygen-Fuel), ktorý odoláva mechanickému opotrebovaniu a chemickému napadnutiu.
Otázka: Aké intervaly údržby sú potrebné pre akumulátorové-hydraulické systémy?
Odpoveď: Tlak predplnenia dusíkom-v akumulátoroch by sa mal kontrolovať každých 6 mesiacov. Slučky filtrácie hydraulického oleja by mali udržiavať úroveň čistoty podľa ISO 4406 16/14/11 alebo lepšiu, s kompletnou analýzou tekutín vykonávanou každých 4 000 prevádzkových hodín.
Populárne Tagy: vysokorýchlostný vstrekovací stroj na presné formovanie, Čína vysokorýchlostný vstrekovací stroj na presné formovanie výrobcov, dodávateľov, továreň